Conducibilità termica dell’acciaio: un aspetto cruciale per la scelta dei materiali

Quando si progetta un componente meccanico, la resistenza meccanica non è l’unico parametro da considerare. La conducibilità termica dell’acciaio gioca un ruolo determinante, specialmente per componenti destinati a operare in ambienti ad alte temperature o soggetti a forti attriti (come nell’automotive o nell’idraulica).

Capire come il calore si propaga attraverso il metallo è essenziale per evitare deformazioni, surriscaldamenti e guasti prematuri.

Cos’è la conducibilità termica?

In termini semplici, è la capacità di un materiale di trasmettere calore. Si misura in Watt per metro-Kelvin (W/m·K). Un valore alto indica che il materiale dissipa velocemente il calore; un valore basso significa che tende a trattenerlo (isolante).

Acciaio al Carbonio vs Acciaio Inox: le differenze

Non tutti gli acciai si comportano allo stesso modo:

Acciai al Carbonio: Hanno generalmente una conducibilità termica più elevata (circa 50 W/m·K). Sono ideali dove è necessario dissipare calore rapidamente per evitare “hot spot” che potrebbero indebolire la struttura.

Acciai Inossidabili (es. AISI 304/316): Hanno una conducibilità termica decisamente inferiore (circa 15 W/m·K). Questo li rende eccellenti per la resistenza alla corrosione, ma richiede attenzione in fase di lavorazione meccanica, poiché il calore generato dall’utensile tende a rimanere sul pezzo, rischiando di alterarne le tolleranze.

Impatto sulle lavorazioni meccaniche

La conducibilità influenza direttamente anche il processo di produzione. Durante la fresatura o la tornitura [Link interno a Lavorazioni], un materiale con bassa conducibilità (come l’Inox) richiede parametri di taglio specifici e un uso abbondante di lubrorefrigerante per preservare la vita dell’utensile e la qualità superficiale.

Come scegliere il materiale giusto?

La scelta dipende dall’applicazione finale:

  • Scambiatori di calore o freni: Richiedono alta conducibilità.
  • Componenti strutturali in ambienti corrosivi: Priorità all’Inox, gestendo la termica in fase di design.

In Meccanica TMG, supportiamo i nostri clienti nella selezione del materiale più idoneo, bilanciando esigenze meccaniche, termiche ed economiche per ogni progetto.

Tornitura CNC: come migliorare l’efficienza dei tuoi processi produttivi

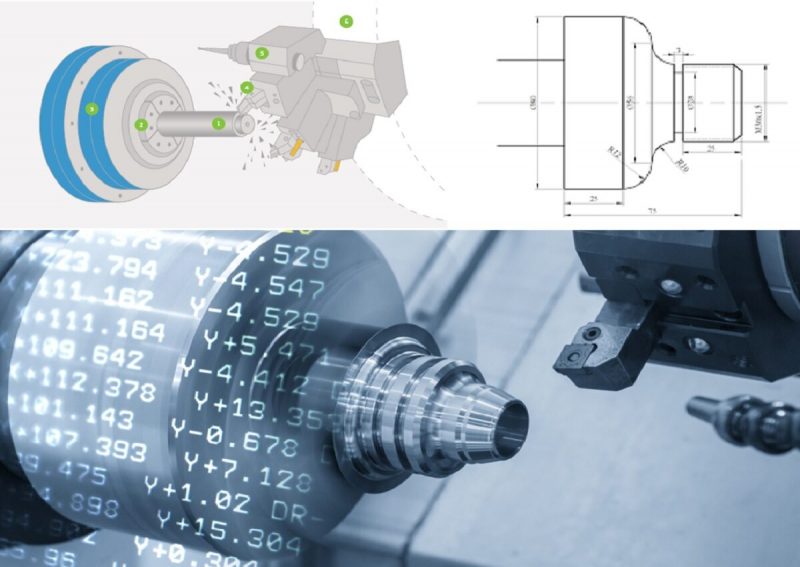
Nel mercato manifatturiero odierno, la velocità di esecuzione non può mai andare a discapito della precisione. La tornitura CNC (Controllo Numerico Computerizzato) rappresenta la spina dorsale della produzione meccanica moderna, permettendo di realizzare componenti complessi con una ripetibilità impossibile per le macchine manuali.

Tuttavia, non tutte le lavorazioni CNC sono uguali. Migliorare l’efficienza produttiva dipende da come questa tecnologia viene utilizzata.

I fattori chiave dell’efficienza nella Tornitura CNC

  1. Riduzione dei tempi di attrezzaggio (Set-up)

Uno dei maggiori costi occulti nella meccanica è il tempo macchina fermo per il cambio produzione. Utilizzare torni CNC moderni con sistemi di cambio utensile rapido e torrette motorizzate permette di passare da un codice prodotto all’altro in tempi minimi. Questo rende economicamente sostenibile anche la produzione di piccoli lotti, offrendo maggiore flessibilità al cliente.

  1. Lavorazioni combinate (Tornitura + Fresatura)

L’efficienza massima si raggiunge quando il pezzo esce dalla macchina finito, senza bisogno di riprese su altri macchinari. I moderni centri di tornitura multiasse di Meccanica TMG possono eseguire operazioni di foratura, maschiatura e fresatura direttamente sul tornio.

Risultato: Meno movimentazione del materiale, meno errori di riposizionamento, consegna più rapida.

  1. Programmazione CAM avanzata

L’efficienza nasce nell’ufficio tecnico. L’utilizzo di software CAM evoluti permette di ottimizzare i percorsi utensile, riducendo i tempi ciclo e il consumo degli inserti, garantendo al contempo finiture superficiali eccellenti senza bisogno di rettifiche successive.

Il ruolo del partner produttivo

Per un’azienda committente, migliorare l’efficienza significa scegliere il fornitore giusto. Un partner che investe costantemente nel parco macchine (Industria 4.0) può garantire un costo per pezzo più competitivo e una data di consegna certa.

In Meccanica TMG, la tornitura CNC è il nostro core business. Grazie a un parco macchine all’avanguardia e a un team tecnico esperto, trasformiamo il disegno tecnico in componenti di alta precisione, ottimizzando ogni secondo del processo produttivo.

La zincatura a caldo: protezione e durabilità per i metalli

La corrosione è il nemico numero uno dei componenti metallici industriali. Tra i vari trattamenti superficiali disponibili, la zincatura a caldo rimane una delle soluzioni più efficaci ed economiche per garantire una longevità eccezionale all’acciaio, anche negli ambienti più ostili.

Ma come funziona esattamente e quando conviene sceglierla per i propri componenti meccanici?

Il processo di galvanizzazione

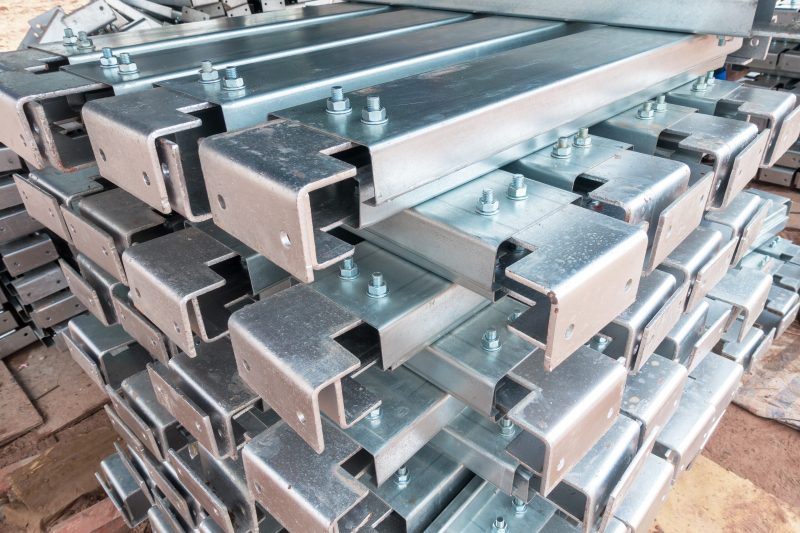
La zincatura a caldo consiste nell’immergere i manufatti in acciaio in un bagno di zinco fuso a circa 450°C. Non si tratta di una semplice “verniciatura”: a questa temperatura si crea una reazione metallurgica. Lo zinco si lega all’acciaio formando una lega intermetallica estremamente resistente, con uno strato esterno di zinco puro.

I 3 vantaggi principali

  1. Protezione Catodica (l’effetto “sacrificale”)

A differenza delle vernici, che creano solo una barriera fisica, lo zinco protegge l’acciaio attivamente. Anche se il rivestimento dovesse scalfirsi esponendo il metallo sottostante, lo zinco circostante si ossiderà al posto dell’acciaio, prevenendo la formazione di ruggine (ruggine sottocutanea).

  1. Copertura Totale

Essendo un processo per immersione, la zincatura a caldo raggiunge anche le parti interne, gli angoli nascosti e le cavità dei tubolari, zone impossibili da proteggere adeguatamente con la verniciatura a spruzzo.

  1. Resistenza Meccanica

La lega ferro-zinco che si forma sulla superficie ha una durezza superiore a quella dell’acciaio base, offrendo un’ottima resistenza agli urti e alle abrasioni durante il montaggio o il trasporto.

Meccanica TMG: gestione completa del componente

Spesso i nostri clienti necessitano del pezzo finito, pronto per l’assemblaggio. Sebbene la zincatura sia un processo specialistico esterno, Meccanica TMG gestisce l’intera filiera. Collaboriamo con partner certificati per trattamenti superficiali, consegnandovi il componente lavorato, zincato e controllato, riducendo i vostri oneri di gestione logistica.

Dalla lavorazione CNC alla protezione finale: affidati a noi per un servizio chiavi in mano.

Montaggio meccanico: come ottimizzare l’assemblaggio dei componenti

Nel settore della meccanica di precisione, il montaggio meccanico non è semplicemente l’ultima fase del processo produttivo, ma il momento cruciale in cui la qualità dei singoli componenti si trasforma nell’efficienza del prodotto finito. Un assemblaggio non ottimizzato può vanificare ore di lavorazione CNC, portando a ritardi e costi imprevisti.

Per le aziende che cercano partner affidabili per le lavorazioni conto terzi, capire come viene gestita questa fase è fondamentale. Ecco come ottimizzare l’assemblaggio dei componenti per garantire massime performance.

  1. Progettazione orientata all’assemblaggio (DFA)

L’ottimizzazione inizia prima ancora di entrare in officina. Il Design for Assembly (DFA) è un approccio che mira a semplificare la struttura del prodotto per facilitarne il montaggio. Ridurre il numero di parti, standardizzare la viteria e prevedere sistemi di auto-allineamento sono accorgimenti che riducono drasticamente i tempi di assemblaggio meccanico e il margine di errore umano.

  1. Organizzazione della postazione di lavoro

L’ordine è sinonimo di velocità. In Meccanica TMG, adottiamo principi di Lean Manufacturing per organizzare le stazioni di montaggio. Avere tutti gli strumenti e i componenti a portata di mano, disposti secondo la sequenza di utilizzo, elimina i tempi morti. L’uso di dime e maschere di montaggio personalizzate garantisce inoltre che ogni componente sia posizionato con tolleranze centesimali.

  1. Controllo qualità intermedio

Attendere la fine dell’assemblaggio per testare il funzionamento è un rischio. Implementare controlli qualitativi intermedi permette di intercettare eventuali non conformità “in progress”.

  • Verifica dimensionale dei sottogruppi.
  • Test di accoppiamento prima del serraggio definitivo.
  • Controllo delle coppie di serraggio certificate.
  1. Gestione dei fornitori e della logistica

Un montaggio efficiente dipende dalla disponibilità dei pezzi. Affidarsi a un partner come Meccanica TMG, in grado di gestire internamente sia la tornitura CNC [Link interno alla pagina Tornitura] che l’assemblaggio, elimina i colli di bottiglia logistici derivanti dal dover coordinare più fornitori diversi.

Perché affidare il montaggio a specialisti

Esternalizzare il montaggio meccanico a chi ha prodotto i componenti offre vantaggi innegabili: responsabilità unica, conoscenza profonda del pezzo e riduzione dei tempi di lead time.

Cerchi un partner per lavorazioni e assemblaggi di precisione? Contattaci per valutare insieme come ottimizzare la tua catena produttiva.

Alesatura: come migliorare la precisione nelle lavorazioni meccaniche

L’alesatura è una lavorazione meccanica di precisione indispensabile per ottenere fori perfettamente rifiniti e dimensionalmente accurati. In questo articolo approfondiamo cos’è l’alesatura, come funziona e quali accorgimenti adottare per massimizzare la qualità e la precisione.

Cos’è l’alesatura

L’alesatura è un’operazione di finitura eseguita su un foro precedentemente realizzato, con l’obiettivo di migliorarne la rotondità, la tolleranza dimensionale e la finitura superficiale. Si utilizza un utensile chiamato alesatore, che può essere manuale o montato su macchine CNC.

Quando si usa l’alesatura

L’alesatura viene impiegata quando un foro deve rispettare tolleranze molto strette, ad esempio in componenti destinati all’assemblaggio meccanico, idraulico o pneumatico. È spesso utilizzata in settori ad alta precisione come l’automotive e l’aerospaziale.

Tipi di alesatura

– Alesatura di sgrossatura;
– Alesatura di finitura;
– Alesatura passante o cieca;
– Alesatura con utensili regolabili o a testa fissa.

Fattori che influenzano la precisione

– Qualità dell’utensile alesatore;
– Velocità e avanzamento corretti;
– Controllo della lubrificazione;
– Rigidità del sistema macchina-pezzo;
– Controlli dimensionali in corso d’opera.

Vantaggi della lavorazione di alesatura

– Alta precisione dimensionale;
– Superfici lisce e uniformi;
– Possibilità di correggere lievi errori dei fori preforati;
– Compatibilità con lavorazioni CNC automatizzate.

Per ottenere risultati eccellenti nella meccanica di precisione, l’alesatura è una fase cruciale. Affidarsi a tecnici esperti e utilizzare strumenti di qualità è fondamentale per garantire tolleranze ristrette e massima affidabilità.

📞 Contatta Meccanica TMG per lavorazioni meccaniche di precisione su misura per la tua azienda.

Il processo di ricottura: che cos’è e perché è importante nelle lavorazioni industriali

La ricottura è un trattamento termico fondamentale nei processi industriali che consente di migliorare le caratteristiche meccaniche e strutturali dei metalli. In questo articolo esploriamo cos’è la ricottura, come funziona e perché è una fase essenziale in molte lavorazioni meccaniche.

Cos’è la ricottura

La ricottura è un processo termico che prevede il riscaldamento controllato di un metallo a una determinata temperatura, seguito da un raffreddamento lento. Questo trattamento modifica la microstruttura del materiale, rendendolo più duttile, meno fragile e più lavorabile.

Finalità della ricottura

– Ridurre la durezza del materiale;
– Migliorare la lavorabilità meccanica;
– Eliminare le tensioni residue dovute a lavorazioni precedenti;
– Uniformare la struttura del metallo;
– Favorire successivi trattamenti termici o meccanici.

Tipologie di ricottura

Esistono diverse tipologie di ricottura, ciascuna applicata in base al tipo di metallo e all’obiettivo finale:
– Ricottura completa;
– Ricottura parziale;
– Ricottura di ricristallizzazione;
– Ricottura isotermica;
– Ricottura di distensione.

Quando è necessaria la ricottura

La ricottura è particolarmente utile dopo lavorazioni che provocano sforzi interni nel materiale, come laminazione, stampaggio o saldatura. Viene spesso impiegata anche prima di operazioni di formatura a freddo.

Ricottura e qualità del prodotto finale

Un metallo correttamente ricotto presenta una migliore stabilità dimensionale, maggiore omogeneità e una resistenza alla frattura più elevata. Ciò si traduce in una maggiore qualità del prodotto finito, una più facile lavorazione e una maggiore durata in esercizio.

La ricottura non è solo un passaggio tecnico, ma un’operazione strategica per garantire la qualità e la lavorabilità dei metalli nei processi industriali. Conoscere il momento giusto per applicarla e scegliere il tipo più adatto può fare la differenza tra un prodotto buono e uno eccellente.

📞 Contatta Meccanica TMG per informazioni sui trattamenti termici e soluzioni personalizzate per la tua produzione.

Saldatura TIG Inox: tecniche, vantaggi e consigli per un risultato professionale

La saldatura TIG (Tungsten Inert Gas) è tra i processi più utilizzati quando si lavora l’acciaio inox. La precisione, la pulizia del giunto e l’elevata qualità del risultato la rendono una soluzione ideale per il settore meccanico e industriale. In questo articolo analizziamo i vantaggi della saldatura TIG inox, le principali tecniche e alcuni consigli pratici per ottenere risultati professionali, affidabili e duraturi.

Cos’è la saldatura TIG e perché è adatta all’inox

La saldatura TIG utilizza un elettrodo infusibile in tungsteno e un gas inerte (generalmente argon) per proteggere il bagno di saldatura. Grazie a queste caratteristiche, è particolarmente indicata per l’acciaio inox perché:
– garantisce giunti puliti senza scorie né schizzi;
– riduce il rischio di ossidazione;
– consente un controllo preciso della temperatura e della penetrazione;
– assicura resistenza meccanica e durata nel tempo.

Vantaggi della saldatura TIG Inox

Precisione e qualità del giunto

Uno dei principali punti di forza della saldatura TIG è la capacità di ottenere cordoni regolari e resistenti, fondamentali soprattutto in componenti destinati a sollecitazioni meccaniche.

Versatilità

La saldatura TIG si applica a diversi spessori di inox: da sottili lamiere a tubazioni industriali.

Pulizia estetica

Il cordone è omogeneo e privo di proiezioni, ideale quando il risultato finale deve avere anche una funzione estetica (serbatoi, impianti, arredi inox).

Maggiore resistenza alla corrosione

L’uso corretto della saldatura TIG riduce alterazioni strutturali e termiche, preservando la naturale resistenza alla corrosione dell’acciaio inox.

Tecniche di saldatura TIG per acciaio inox

Preparazione del pezzo

– Pulire accuratamente le superfici da grassi, oli e ossidi.
– Smussare i bordi per favorire la penetrazione.

Scelta del gas di protezione

– Argon puro per la maggior parte delle applicazioni.
– Miscele con elio per una migliore penetrazione nei materiali più spessi.

Parametri di saldatura

– Corrente continua (DCEN) per inox.
– Amperaggio variabile in base allo spessore.
– Elettrodo in tungsteno affilato per un arco più stabile.

Tecniche operative

– Movimento oscillatorio leggero per garantire uniformità.
– Uso del metallo d’apporto in caso di giunti di maggior spessore.
– Controllo accurato della velocità per evitare surriscaldamenti e deformazioni.

Applicazioni pratiche della saldatura TIG Inox

Settore alimentare e farmaceutico

L’acciaio inox saldato con TIG garantisce superfici igieniche e prive di porosità, essenziali per impianti e serbatoi.

Meccanica e automotive

Dalla componentistica di precisione fino a parti di veicoli, la saldatura TIG inox è sinonimo di resistenza e affidabilità.

Carpenteria e design

Grazie alla finitura estetica, viene scelta per arredamenti, elementi architettonici e strutture a vista.

Errori comuni da evitare nella saldatura TIG Inox

– Mancata pulizia del pezzo prima della saldatura.
– Errata regolazione del flusso di gas.
– Utilizzo di elettrodi non idonei.
– Eccessivo surriscaldamento che riduce la resistenza alla corrosione.

Consigli per un risultato perfetto

– Mantenere sempre la torcia con un’inclinazione corretta (circa 15°).
– Utilizzare protezioni per evitare contaminazioni da ossigeno.
– Effettuare test preliminari su campioni prima della produzione finale.
– Rivolgersi a professionisti qualificati quando sono richieste saldature certificate.

La saldatura TIG inox rappresenta una delle tecniche più efficaci per ottenere giunzioni resistenti, precise e di qualità superiore. Che si tratti di meccanica industriale, automotive o design, l’uso corretto del processo assicura affidabilità e durata nel tempo.

14Se desideri una consulenza personalizzata o un supporto tecnico sulle lavorazioni e saldature inox a Roma e in tutta Italia, il team di Meccanica TMG è a disposizione per offrirti soluzioni professionali e sicure.

Tipi di leghe di alluminio e applicazioni nelle lavorazioni meccaniche

Le leghe di alluminio rappresentano una scelta centrale nel settore meccanico per la loro leggerezza, resistenza e versatilità. Questa guida approfondisce i principali tipi di leghe di alluminio utilizzate nelle lavorazioni meccaniche, illustrate in modo chiaro e professionale per tecnici, operatori e aziende. L’obiettivo è informarti sull’impiego di specifiche serie (2000, 5000, 6000, 7000…) e aiutarti a valutare quali materiali convengono in base al tipo di lavorazione.

Classificazione delle leghe di alluminio

Serie 1000 – Alluminio puro

Queste leghe (≥ 99 % alluminio) offrono ottima conducibilità termica ed elettrica e una elevata resistenza alla corrosione. Spesso utilizzate per componenti di impianti chimici o scambiatori di calore che non richiedono elevate proprietà meccaniche.

Serie 2000 – Alluminio‑Rame (Avional)

Le leghe come le 2017 e 2024 contengono rame e sono note per le prestazioni meccaniche elevate: ideali per applicazioni aerospaziali e automobilistiche. Richiedono trattamenti termici per aumentare la resistenza, ma la loro saldabilità è limitata.

Serie 3000 – Alluminio‑Manganese

Buona resistenza meccanica e corrosione, ma limitata duttilità. Adatta per scambiatori di calore e componenti industriali non critici.

Serie 4000 – Alluminio‑Silicio

Caratterizzate da ottima colabilità e saldabilità, spesso impiegate in brasatura e saldature meccaniche.

Serie 5000 – Alluminio‑Magnesio (Peraluman)

Elevata resistenza alla corrosione (soprattutto ambiente marino), buona duttilità e saldabilità senza trattamento termico. Ideali per tubazioni, recipienti pressurizzati e carrozzerie in alluminio.

Serie 6000 – Alluminio‑Silicio‑Magnesio (Anticorodal)

Ottima truciolabilità, saldabilità e lavorabilità: ampiamente usata nei profili estrusi, infissi, telai ciclistici, strutture saldate e prodotti da estrusione. Dopo trattamento termico offrono una resistenza meccanica intermedia.

Serie 7000 – Alluminio‑Zinco‑Magnesio (Ergal)

Le leghe 7075 (Ergal) con o senza rame sono tra le più resistenti: carichi di rottura fino a circa 570 MPa. Utilizzate in aeronautica, componentistica da competizione (auto, moto, bici), bulloneria e parti estremamente sollecitate. Limitata saldabilità e maggiore costi, compensati da alte prestazioni meccaniche.

Applicazioni nelle lavorazioni meccaniche

Taglio, fresatura e tornitura CNC

Le leghe della serie 6000 e 7000 sono preferite nei componenti lavorati meccanicamente: alta precisione, buona finitura superficiale e resistenza alla deformazione durante la lavorazione.

Fusione e pressofusione

La serie 4000 (Silumin) è ideale per componenti fusi grazie all’ottima colabilità e alla riduzione del restringimento. Le leghe Al‑Si‑Mg‑Cu come A356/C355 sono comuni in fusione di blocchi motore o componenti strutturali.

Assemblaggi strutturali e saldatura

Le serie 5000 e 6000 consentono saldature di qualità e leghe stabili: impiegate per strutture saldate, telai e infissi architettonici sicuri e duraturi.

Come scegliere la lega giusta: criteri decisionali

– Resistenza meccanica: preferire serie 7000 o 2000 per applicazioni strutturali esigenti.
– Corrosione: serie 5000 e 6000 offrono maggiore protezione in ambienti aggressivi.
– Lavorabilità CNC: serie 6000 per finiture e precisione.
– Costo e disponibilità: serie 6000 è la più bilanciata tra prestazioni e costi, mentre la 7000 comporta prezzi superiori.

Vantaggi principali delle leghe di alluminio in campo meccanico

– Bassa densità (≈ 2,7 g/cm³) e ottimo rapporto resistenza/peso rispetto all’acciaio.
– Ottima conducibilità termica ed elettrica: utili in scambiatori di calore e componenti elettronici.
– Elevata resistenza alla corrosione atmosferica, migliorabile con anodizzazione o rivestimenti protettivi.

In sintesi, comprendere le tipologie di leghe di alluminio e le loro applicazioni nelle lavorazioni meccaniche è cruciale per scegliere il materiale adatto al tuo progetto. Se desideri una consulenza su quale lega scegliere per lavorazioni CNC, produzione industriale o componenti strutturali, visita Meccanica TMG o contattaci direttamente per supporto tecnico su Roma e Italia.

Trattamenti termici per le leghe metalliche: un focus sulle tipologie

I trattamenti termici devono essere adattati al tipo specifico di lega metallica per migliorare la lavorabilità. Gli acciai sono tra i materiali più comuni soggetti a trattamento. Andiamo a vedere le caratteristiche delle principali tipologie di trattamento e come queste donano maggiore durezza, resistenza alla corrosione, duttilità e tenacità.

  • La ricottura è indispensabile per eliminare le tensioni interne, migliorare la lavorabilità e affinare la grana degli acciai, rendendoli più duttili e omogenei. La ricottura di una lega metallica come l’acciaio è spesso il primo passo per lavorazioni complesse.
  • Tempra e rinvenimento sono fondamentali per aumentare durezza e resistenza, sono applicati ad acciai da bonifica per componenti sottoposti a forti sollecitazioni.
  • La cementazione è un trattamento termochimico arricchisce la superficie dell’acciaio con carbonio, creando uno strato esterno estremamente duro (resistente all’usura) mentre il nucleo rimane più tenace. È ideale per ingranaggi, perni e alberi.
  • Nitrurazione, simile alla cementazione, introduce azoto sulla superficie dell’acciaio, conferendo elevata durezza superficiale e resistenza alla corrosione e alla fatica, senza la necessità di tempra successiva.
  • La normalizzazione, utilizzata per affinare la grana e migliorare la lavorabilità degli acciai.

Le leghe di alluminio, pur essendo leggere, possono migliorare notevolmente le loro proprietà meccaniche attraverso specifici trattamenti termici:

  • Trattamento di solubilizzazione e invecchiamento. Si tratta di una sequenza di riscaldamento (solubilizzazione) e successivo invecchiamento (naturale o artificiale), che permette di precipitare fasi intermetalliche all’interno della struttura, aumentando significativamente la durezza e la resistenza meccanica della lega. Anche in questo caso, una specifica forma di ricottura può preparare la lega a ricevere trattamenti successivi.

Anche le leghe di rame e ottone beneficiano dei trattamenti termici. La ricottura è utilizzata per ammorbidire il materiale dopo lavorazioni a freddo (es. imbutitura, piegatura) che ne aumentano la durezza. La ricottura di una lega metallica a base di rame ripristina la duttilità e permette ulteriori lavorazioni. Alcune leghe di rame, come le leghe rame-berillio, possono essere temprate per precipitazione per raggiungere elevate durezze e resistenze.

Le leghe di titanio sono note per il loro eccellente rapporto resistenza/peso e la loro biocompatibilità. I trattamenti termici ne affinano ulteriormente le proprietà. La ricottura può migliorare la duttilità e la lavorabilità, riducendo le tensioni residue. La ricottura di una lega metallica di titanio è cruciale per la sua formabilità. Tempra e Invecchiamento aiutano a aumentare la resistenza e la durezza, soprattutto in leghe complesse utilizzate in applicazioni aerospaziali e mediche.

La nostra torneria meccanica di precisione è in grado di coordinare tutti questi processi. Grazie a una rete consolidata di fornitori certificati, specialisti nei trattamenti galvanici, trattamenti termici e rettifiche, assicuriamo che ogni componente raggiunga le specifiche desiderate, con la massima affidabilità e performance.

Precisione, qualità certificata e soluzioni personalizzate

Da anni, la nostra torneria si distingue per la capacità di fornire componenti meccanici di precisione su ordinazione specifica del cliente. La qualità certificata di ogni singolo pezzo non è solo un vanto, ma una promessa mantenuta grazie a controlli rigorosi e alla partnership con i migliori specialisti nei trattamenti termici e galvanici, inclusa la gestione esperta della ricottura di una lega metallica. Il rispetto dei termini di consegna, unito a una scrupolosa attenzione alle numerose soluzioni personalizzate per il cliente, ci ha reso un punto di riferimento altamente qualificato per il mercato italiano ed estero.

Sia che abbiate bisogno di un componente che richieda una tempra profonda, una cementazione superficiale o una ricottura per ottimizzare la lavorabilità, siamo il partner ideale per le vostre esigenze. La nostra expertise sui trattamenti termici nelle lavorazioni dei metalli ci consente di guidarvi nella scelta delle soluzioni più efficaci, garantendo sempre la massima efficienza e risultati eccellenti.

Avete un progetto che richiede componenti meccanici di alta precisione e proprietà meccaniche specifiche? Contattateci oggi stesso per una consulenza personalizzata e scoprite come la nostra esperienza e la nostra rete di fornitori certificati possono fare la differenza.

Ricottura di una lega metallica e altri trattamenti termici

Nella meccanica di precisione, ogni componente, ogni singolo pezzo, è il risultato di un processo meticoloso volto a garantire massime performance e durabilità. Una torneria meccanica di precisione deve garantire, oltre all’accuratezza delle lavorazioni su misura e alla qualità certificata di ogni elemento, lo svolgimento di trattamenti termici in grado di trasformare un metallo grezzo in un componente ad alte prestazioni.

In questa guida approfondita, esploreremo questi processi, rivelando come la sapienza nel modificare le proprietà intrinseche dei materiali, dalla ricottura di una lega metallica a processi più complessi, renda i nostri prodotti un punto di riferimento per il mercato italiano ed estero.

Quanti sono i trattamenti termici principali

La struttura interna dei metalli è incredibilmente complessa. Può, però, essere modificata per migliorarne le “capacità”. Grazie ai trattamenti termici è possibile modificare le proprietà microstrutturali e, di conseguenza, le proprietà meccaniche dei materiali metallici, come per esempio la resistenza all’usura e la malleabilità.

Non esiste un unico “trattamento termico” universale, ma una vasta gamma di tecniche, ognuna con un obiettivo specifico. In generale, possiamo raggruppare i trattamenti termici in alcune categorie principali:

  • Ricottura: rende il materiale più tenero e duttile, facilitando lavorazioni successive o eliminando tensioni interne. La ricottura di una lega metallica è un processo cruciale per la preparazione del materiale.
  • Normalizzazione: serve ad affinare la grana cristallina e uniformare la struttura del materiale, migliorandone le proprietà meccaniche.
  • Tempra: consente di aumentare notevolmente la durezza e la resistenza del materiale.
  • Rinvenimento: spesso abbinato alla tempra, serve a ridurre la fragilità del materiale indotta dalla tempra, mantenendone però l’elevata durezza.
  • Trattamenti termochimici: come la cementazione o la nitrurazione, che modificano la composizione chimica superficiale del metallo per conferire proprietà specifiche (es. durezza superficiale elevata).

La scelta del trattamento più adatto dipende dal tipo di lega metallica, dalle sue proprietà iniziali e, soprattutto, dalle prestazioni richieste al componente finale. La nostra esperienza ci permette di selezionare i migliori partner per questi processi, garantendo la massima qualità e precisione.

A cosa servono i trattamenti termici nella lavorazione dei metalli?

Comprendere a cosa servono i trattamenti termici nella lavorazione dei metalli è fondamentale per apprezzare il valore aggiunto di un componente di precisione. Questi processi non sono semplici passaggi opzionali, ma veri e propri catalizzatori che svelano il potenziale nascosto di ogni lega.

Uno degli scopi primari dei trattamenti termici è aumentare la durezza del materiale. Pensate a un ingranaggio che deve resistere a sollecitazioni continue: la sua superficie deve essere estremamente dura per prevenire l’usura. La tempra, ad esempio, prevede il riscaldamento del metallo a temperature elevate e un rapido raffreddamento, che modifica la struttura cristallina (formazione di martensite), rendendola estremamente dura. Successivamente, un processo di rinvenimento viene applicato per ridurre la fragilità eccessiva, mantenendo un’elevata durezza ma migliorando la tenacità. Questo equilibrio è cruciale per la durabilità del componente.

Un metallo troppo duro può essere anche fragile, tendendo a rompersi sotto carichi improvvisi. I trattamenti termici come il rinvenimento sono progettati per mitigare questa fragilità, conferendo al materiale una maggiore tenacità, ovvero la capacità di assorbire energia senza fratturarsi. Questo è vitale per componenti sottoposti a impatti o vibrazioni, dove la resistenza alla propagazione delle cricche è essenziale.

Le lavorazioni meccaniche, come la tornitura di precisione, possono indurre tensioni all’interno del materiale. Queste tensioni residue possono portare a deformazioni indesiderate o crepe durante l’utilizzo del componente. La ricottura di una lega metallica e la normalizzazione sono trattamenti termici che permettono di alleviare queste tensioni, rendendo il materiale più omogeneo, stabile e, in alcuni casi, più facile da lavorare ulteriormente. Questo è particolarmente importante per i componenti che richiedono tolleranze estremamente strette. La ricottura è un passaggio chiave per ammorbidire il materiale, facilitandone le successive lavorazioni.

Sebbene meno intuitivo, alcuni trattamenti termici possono influenzare anche le proprietà magnetiche ed elettriche dei materiali. Ad esempio, specifici cicli di ricottura possono migliorare la permeabilità magnetica o la conducibilità elettrica di determinate leghe, rendendole ideali per applicazioni in settori come l’elettronica o l’automazione.

In alcuni casi, i trattamenti termici fungono da passaggi preliminari o intermedi. Ad esempio, una ricottura può essere necessaria per ammorbidire un metallo troppo duro e consentire successive operazioni di formatura o lavorazione senza rischio di rotture utensili o eccessivo consumo degli stessi. La nostra capacità di gestire l’intero ciclo produttivo, inclusi i trattamenti esterni con fornitori certificati, garantisce un flusso di lavoro efficiente e risultati finali superiori.