Conducibilità termica dell’acciaio: un aspetto cruciale per la scelta dei materiali

Quando si progetta un componente meccanico, la resistenza meccanica non è l’unico parametro da considerare. La conducibilità termica dell’acciaio gioca un ruolo determinante, specialmente per componenti destinati a operare in ambienti ad alte temperature o soggetti a forti attriti (come nell’automotive o nell’idraulica).

Capire come il calore si propaga attraverso il metallo è essenziale per evitare deformazioni, surriscaldamenti e guasti prematuri.

Cos’è la conducibilità termica?

In termini semplici, è la capacità di un materiale di trasmettere calore. Si misura in Watt per metro-Kelvin (W/m·K). Un valore alto indica che il materiale dissipa velocemente il calore; un valore basso significa che tende a trattenerlo (isolante).

Acciaio al Carbonio vs Acciaio Inox: le differenze

Non tutti gli acciai si comportano allo stesso modo:

Acciai al Carbonio: Hanno generalmente una conducibilità termica più elevata (circa 50 W/m·K). Sono ideali dove è necessario dissipare calore rapidamente per evitare “hot spot” che potrebbero indebolire la struttura.

Acciai Inossidabili (es. AISI 304/316): Hanno una conducibilità termica decisamente inferiore (circa 15 W/m·K). Questo li rende eccellenti per la resistenza alla corrosione, ma richiede attenzione in fase di lavorazione meccanica, poiché il calore generato dall’utensile tende a rimanere sul pezzo, rischiando di alterarne le tolleranze.

Impatto sulle lavorazioni meccaniche

La conducibilità influenza direttamente anche il processo di produzione. Durante la fresatura o la tornitura [Link interno a Lavorazioni], un materiale con bassa conducibilità (come l’Inox) richiede parametri di taglio specifici e un uso abbondante di lubrorefrigerante per preservare la vita dell’utensile e la qualità superficiale.

Come scegliere il materiale giusto?

La scelta dipende dall’applicazione finale:

  • Scambiatori di calore o freni: Richiedono alta conducibilità.
  • Componenti strutturali in ambienti corrosivi: Priorità all’Inox, gestendo la termica in fase di design.

In Meccanica TMG, supportiamo i nostri clienti nella selezione del materiale più idoneo, bilanciando esigenze meccaniche, termiche ed economiche per ogni progetto.
Tornitura CNC: come migliorare l’efficienza dei tuoi processi produttivi

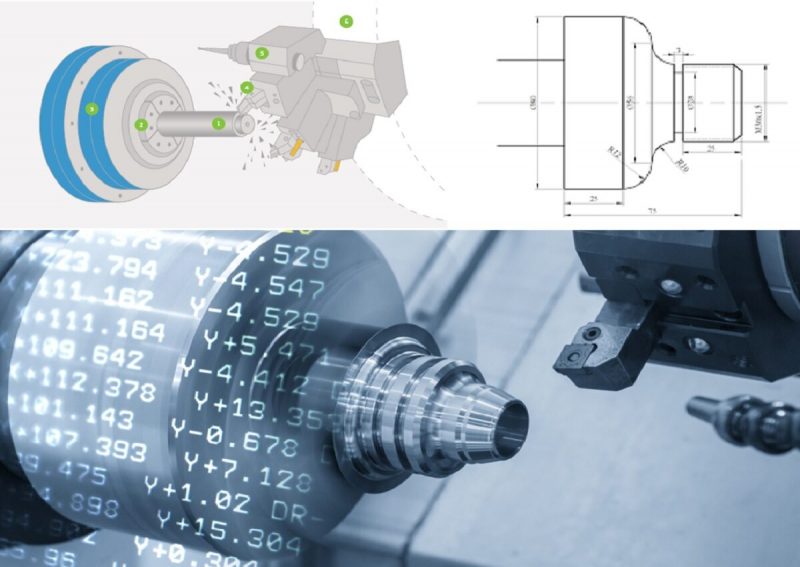
Nel mercato manifatturiero odierno, la velocità di esecuzione non può mai andare a discapito della precisione. La tornitura CNC (Controllo Numerico Computerizzato) rappresenta la spina dorsale della produzione meccanica moderna, permettendo di realizzare componenti complessi con una ripetibilità impossibile per le macchine manuali.

Tuttavia, non tutte le lavorazioni CNC sono uguali. Migliorare l’efficienza produttiva dipende da come questa tecnologia viene utilizzata.

I fattori chiave dell’efficienza nella Tornitura CNC

  1. Riduzione dei tempi di attrezzaggio (Set-up)

Uno dei maggiori costi occulti nella meccanica è il tempo macchina fermo per il cambio produzione. Utilizzare torni CNC moderni con sistemi di cambio utensile rapido e torrette motorizzate permette di passare da un codice prodotto all’altro in tempi minimi. Questo rende economicamente sostenibile anche la produzione di piccoli lotti, offrendo maggiore flessibilità al cliente.

  1. Lavorazioni combinate (Tornitura + Fresatura)

L’efficienza massima si raggiunge quando il pezzo esce dalla macchina finito, senza bisogno di riprese su altri macchinari. I moderni centri di tornitura multiasse di Meccanica TMG possono eseguire operazioni di foratura, maschiatura e fresatura direttamente sul tornio.

Risultato: Meno movimentazione del materiale, meno errori di riposizionamento, consegna più rapida.

  1. Programmazione CAM avanzata

L’efficienza nasce nell’ufficio tecnico. L’utilizzo di software CAM evoluti permette di ottimizzare i percorsi utensile, riducendo i tempi ciclo e il consumo degli inserti, garantendo al contempo finiture superficiali eccellenti senza bisogno di rettifiche successive.

Il ruolo del partner produttivo

Per un’azienda committente, migliorare l’efficienza significa scegliere il fornitore giusto. Un partner che investe costantemente nel parco macchine (Industria 4.0) può garantire un costo per pezzo più competitivo e una data di consegna certa.

In Meccanica TMG, la tornitura CNC è il nostro core business. Grazie a un parco macchine all’avanguardia e a un team tecnico esperto, trasformiamo il disegno tecnico in componenti di alta precisione, ottimizzando ogni secondo del processo produttivo.

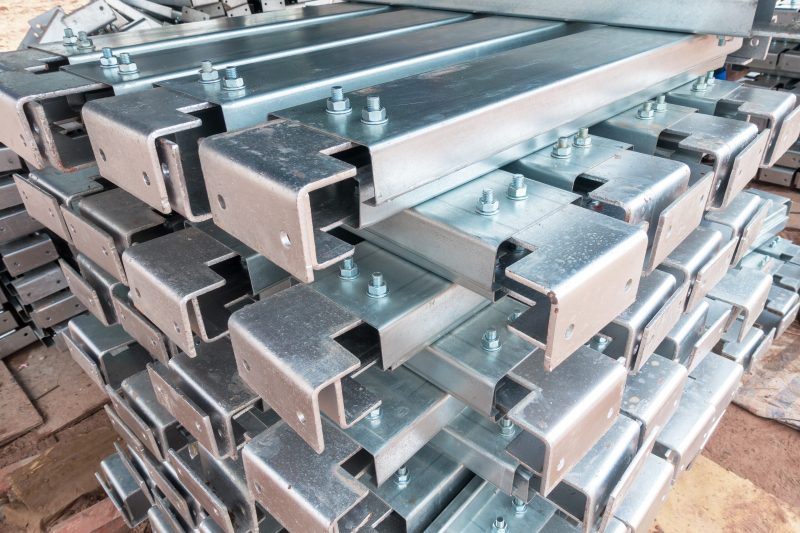
La zincatura a caldo: protezione e durabilità per i metalli

La corrosione è il nemico numero uno dei componenti metallici industriali. Tra i vari trattamenti superficiali disponibili, la zincatura a caldo rimane una delle soluzioni più efficaci ed economiche per garantire una longevità eccezionale all’acciaio, anche negli ambienti più ostili.

Ma come funziona esattamente e quando conviene sceglierla per i propri componenti meccanici?

Il processo di galvanizzazione

La zincatura a caldo consiste nell’immergere i manufatti in acciaio in un bagno di zinco fuso a circa 450°C. Non si tratta di una semplice “verniciatura”: a questa temperatura si crea una reazione metallurgica. Lo zinco si lega all’acciaio formando una lega intermetallica estremamente resistente, con uno strato esterno di zinco puro.

I 3 vantaggi principali

  1. Protezione Catodica (l’effetto “sacrificale”)

A differenza delle vernici, che creano solo una barriera fisica, lo zinco protegge l’acciaio attivamente. Anche se il rivestimento dovesse scalfirsi esponendo il metallo sottostante, lo zinco circostante si ossiderà al posto dell’acciaio, prevenendo la formazione di ruggine (ruggine sottocutanea).

  1. Copertura Totale

Essendo un processo per immersione, la zincatura a caldo raggiunge anche le parti interne, gli angoli nascosti e le cavità dei tubolari, zone impossibili da proteggere adeguatamente con la verniciatura a spruzzo.

  1. Resistenza Meccanica

La lega ferro-zinco che si forma sulla superficie ha una durezza superiore a quella dell’acciaio base, offrendo un’ottima resistenza agli urti e alle abrasioni durante il montaggio o il trasporto.

Meccanica TMG: gestione completa del componente

Spesso i nostri clienti necessitano del pezzo finito, pronto per l’assemblaggio. Sebbene la zincatura sia un processo specialistico esterno, Meccanica TMG gestisce l’intera filiera. Collaboriamo con partner certificati per trattamenti superficiali, consegnandovi il componente lavorato, zincato e controllato, riducendo i vostri oneri di gestione logistica.

Dalla lavorazione CNC alla protezione finale: affidati a noi per un servizio chiavi in mano.

Montaggio meccanico: come ottimizzare l’assemblaggio dei componenti

Nel settore della meccanica di precisione, il montaggio meccanico non è semplicemente l’ultima fase del processo produttivo, ma il momento cruciale in cui la qualità dei singoli componenti si trasforma nell’efficienza del prodotto finito. Un assemblaggio non ottimizzato può vanificare ore di lavorazione CNC, portando a ritardi e costi imprevisti.

Per le aziende che cercano partner affidabili per le lavorazioni conto terzi, capire come viene gestita questa fase è fondamentale. Ecco come ottimizzare l’assemblaggio dei componenti per garantire massime performance.

  1. Progettazione orientata all’assemblaggio (DFA)

L’ottimizzazione inizia prima ancora di entrare in officina. Il Design for Assembly (DFA) è un approccio che mira a semplificare la struttura del prodotto per facilitarne il montaggio. Ridurre il numero di parti, standardizzare la viteria e prevedere sistemi di auto-allineamento sono accorgimenti che riducono drasticamente i tempi di assemblaggio meccanico e il margine di errore umano.

  1. Organizzazione della postazione di lavoro

L’ordine è sinonimo di velocità. In Meccanica TMG, adottiamo principi di Lean Manufacturing per organizzare le stazioni di montaggio. Avere tutti gli strumenti e i componenti a portata di mano, disposti secondo la sequenza di utilizzo, elimina i tempi morti. L’uso di dime e maschere di montaggio personalizzate garantisce inoltre che ogni componente sia posizionato con tolleranze centesimali.

  1. Controllo qualità intermedio

Attendere la fine dell’assemblaggio per testare il funzionamento è un rischio. Implementare controlli qualitativi intermedi permette di intercettare eventuali non conformità “in progress”.

  • Verifica dimensionale dei sottogruppi.
  • Test di accoppiamento prima del serraggio definitivo.
  • Controllo delle coppie di serraggio certificate.
  1. Gestione dei fornitori e della logistica

Un montaggio efficiente dipende dalla disponibilità dei pezzi. Affidarsi a un partner come Meccanica TMG, in grado di gestire internamente sia la tornitura CNC [Link interno alla pagina Tornitura] che l’assemblaggio, elimina i colli di bottiglia logistici derivanti dal dover coordinare più fornitori diversi.

Perché affidare il montaggio a specialisti

Esternalizzare il montaggio meccanico a chi ha prodotto i componenti offre vantaggi innegabili: responsabilità unica, conoscenza profonda del pezzo e riduzione dei tempi di lead time.

Cerchi un partner per lavorazioni e assemblaggi di precisione? Contattaci per valutare insieme come ottimizzare la tua catena produttiva.

Alesatura: come migliorare la precisione nelle lavorazioni meccaniche

L’alesatura è una lavorazione meccanica di precisione indispensabile per ottenere fori perfettamente rifiniti e dimensionalmente accurati. In questo articolo approfondiamo cos’è l’alesatura, come funziona e quali accorgimenti adottare per massimizzare la qualità e la precisione.

Cos’è l’alesatura

L’alesatura è un’operazione di finitura eseguita su un foro precedentemente realizzato, con l’obiettivo di migliorarne la rotondità, la tolleranza dimensionale e la finitura superficiale. Si utilizza un utensile chiamato alesatore, che può essere manuale o montato su macchine CNC.

Quando si usa l’alesatura

L’alesatura viene impiegata quando un foro deve rispettare tolleranze molto strette, ad esempio in componenti destinati all’assemblaggio meccanico, idraulico o pneumatico. È spesso utilizzata in settori ad alta precisione come l’automotive e l’aerospaziale.

Tipi di alesatura

– Alesatura di sgrossatura;
– Alesatura di finitura;
– Alesatura passante o cieca;
– Alesatura con utensili regolabili o a testa fissa.

Fattori che influenzano la precisione

– Qualità dell’utensile alesatore;
– Velocità e avanzamento corretti;
– Controllo della lubrificazione;
– Rigidità del sistema macchina-pezzo;
– Controlli dimensionali in corso d’opera.

Vantaggi della lavorazione di alesatura

– Alta precisione dimensionale;
– Superfici lisce e uniformi;
– Possibilità di correggere lievi errori dei fori preforati;
– Compatibilità con lavorazioni CNC automatizzate.

Per ottenere risultati eccellenti nella meccanica di precisione, l’alesatura è una fase cruciale. Affidarsi a tecnici esperti e utilizzare strumenti di qualità è fondamentale per garantire tolleranze ristrette e massima affidabilità.

📞 Contatta Meccanica TMG per lavorazioni meccaniche di precisione su misura per la tua azienda.